Особенности коррозии чугуна
Чугун — сплав железа с углеродом. В отличие от стали, углерод в чугуне присутствует в виде графитовых включений. Структура чугуна отличается пористостью, что напрямую связано с механизмом его разрушения.
Механизм графитизации — ключевое понятие в коррозии чугуна. В агрессивной среде железная матрица сплава растворяется. На её месте остаётся графитовый каркас — пористый, хрупкий слой. Металл теряет объём и расслаивается, при этом внешне деталь может сохранять форму. Этим коррозия чугуна отличается от коррозии стали. Поэтому недостаточно «просто покрасить» чугун — защита должна обладать высокой адгезией к чугунной поверхности.
Структура материала
Высокопрочный чугун с шаровидным графитом (ВЧШГ) отличается от серого чугуна формой графитовых включений. Шаровидные включения создают гальванопары с железной матрицей, ускоряя процесс разрушения.
Механизмы разрушения
Выделяют три основных механизма разрушения чугуна:
- Равномерная коррозия — поверхность разрушается относительно равномерно.
- Язвенная коррозия — локальные очаги разрушения.
- Графитизация — растворение железной матрицы с образованием графитового каркаса, характерная для сквозной коррозии в кислых средах.
Скорость разрушения зависит от среды: причина ускоренного процесса —
сероводород, кислоты и высокая влажность.
Где используется чугун и почему он корродирует
Чугунные фасонные изделия применяются в напорной канализации, сетях водоотведения, теплотрассах.
Трубопроводы и фасонные изделия
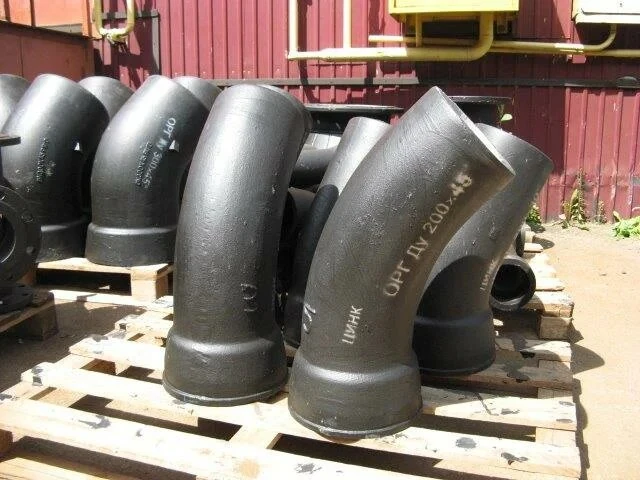
Типовые изделия из ВЧШГ: тройники, отводы, переходы, патрубки. Именно фасонные изделия сложной формы являются наиболее уязвимыми из-за труднодоступных зон.
Условия эксплуатации
Разберём три типа сред.
|
Среда эксплуатации |
Факторы коррозии |
|---|---|
|
Подземная прокладка |
Влажный грунт, переменный pH |
|
Канализационные стоки |
H₂S, биокоррозия, кислоты |
|
Наружная атмосфера |
Перепады температур, конденсат |
Методы защиты чугуна от коррозии
Для защиты чугуна от коррозии применяют 4 основные группы методов.
Покрытия
Эпоксидные и полиуретановые материалы — самый распространённый метод. Преимущество — относительно низкая цена. Ограничения: слабая адгезия к графитизированному слою, необходимость идеальной подготовки, неравномерное покрытие на сложной геометрии.
Цинкование
Горячее цинкование обеспечивает срок службы до 30 лет. Ограничения для чугуна: термоудар (450–480°C) — чугун может деформироваться; невозможность обработки на месте монтажа.
Цинконаполненные грунты — содержат 50–70% цинка и обеспечивают преимущественно барьерную защиту.
Цинкирование
Цинкирование — это процесс покрытия металла слоем цинка путём нанесения цинкирующего состава (состава класса Zinker). Получаемое защитное покрытие — цинкерный слой, содержит 96% активного стабилизированного цинка чистотой 99.995%.
При этом образуется устойчивая гальваническая пара Fe-Zn, в которой цинк выступает в роли анода и защищает черный металл (сталь) электрохимическим (протекторным) способом, одновременно обеспечивая предельную адгезию (1 балл по ГОСТ 15140-78).
Состав наносится в диапазоне температур от -35°С до +50°С при помощи кисти, валика, распыления или окунания. Прогнозируемый срок службы в условиях открытой промышленной атмосферы умеренного и холодного климата составляет не менее 25 лет.
Преимущества для чугуна:
- Нанесение без демонтажа
- Высокая адгезия (1 балл по ГОСТ 15140-78)
- Заполнение пор чугуна
- Протекторная защита — при повреждении цинк продолжает защищать металл
Эмалирование
Силикатно-эмалевые покрытия обладают высокой химической стойкостью. Ограничения: хрупкость, сложность ремонта, невозможность нанесения на месте.
Сравнение методов защиты
|
Метод защиты |
Срок службы для чугуна |
Необходимость демонтажа |
Температура нанесения |
|---|---|---|---|
|
Лакокрасочное покрытие |
3–7 лет |
Нет |
+5…+30°C |
|
Горячее цинкование |
до 30 лет |
Да |
450–480°C |
|
Цинкирование (Zinker) |
не менее 25 лет |
Нет |
-35…+50°C |
Почему выбрали цинкирование
- Протекторная защита — цинк в покрытии на основе состава класса Zinker выступает в роли анода. При повреждении покрытия открытый участок стали продолжает быть под защитой.
- Отсутствие нагрева — чугун не подвергается термоудару (в отличие от горячего цинкования).
- Нанесение на месте — не требуется демонтаж фасонных изделий.
Технология обработки
Применяемый состав: Zinker промышленная фасовка — Zinker 25 кг.
Пошаговая инструкция нанесения Zinker на чугун:
- Подготовка поверхности — пескоструйная очистка до степени Sa 2,5 по ISO 8501-1. Удаление окалины, ржавчины, старого покрытия. Контроль шероховатости: Rz 40–60 мкм.
- Обеспыливание и обезжиривание — сжатым воздухом без масла.
- Нанесение первого слоя — способ: кисть, валик или безвоздушное распыление. Стандартный расход Zinker — 250 г/м² при толщине 40 мкм.
- Межслойная сушка — время высыхания до степени 3 (ГОСТ 19007-73) не более 30 минут при +20°C; время выдержки между слоями — 10-40 мин.
- Нанесение второго слоя — аналогично первому.
- Контроль толщины — толщина сухой пленки: 80-120 мкм. Контроль: магнитный толщиномер.
- Отверждение до ввода в эксплуатацию.
Система DAT: каждая упаковочная единица содержит уникальный шифр под защитным слоем, подтверждающий подлинность цинкирующего состава. Потребитель может проверить код бесплатно.
Результат и срок службы
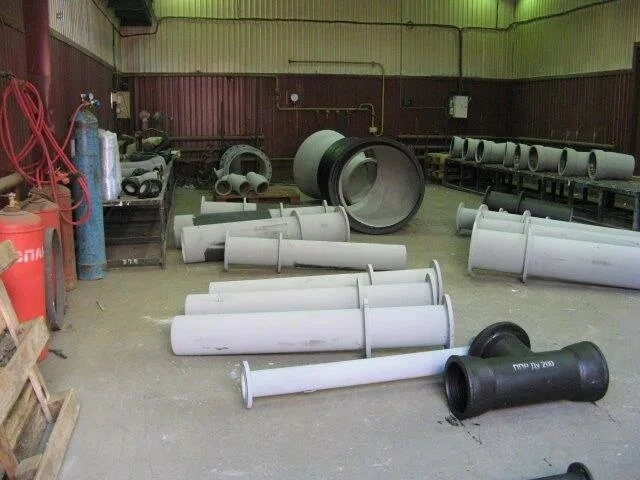
Результат: после нанесения состава Zinker покрытие продемонстрировало полную сохранность защитных свойств.
Прогноз срока службы: не менее 25 лет (по данным испытаний).
Заключение
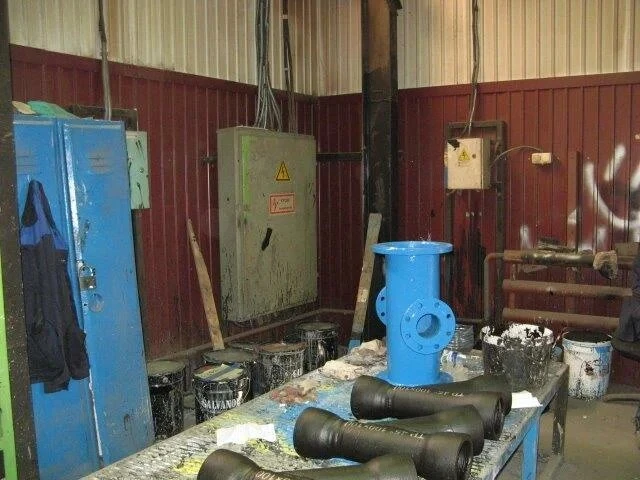
Цинкирование составом Zinker — рабочее решение для защиты чугуна в агрессивных средах, подтверждённое кейсом обработки фасонных изделий.
Подберите состав для вашего объекта — оставьте заявку на консультацию технолога на сайте.
Скачать сертификаты и протоколы испытаний — в разделе Сертификаты и Заключения.
Вы также можете ознакомиться с похожими кейсами в разделе на нашем сайте.