
Почему оборудование водоочистки быстро разрушается
Технологическое оборудование очистных сооружений подвергается воздействию сразу нескольких агрессивных факторов.
Влажность, конденсат и циклы намокания
Постоянная влажность 95–100% и перепады температуры приводят к выпадению конденсата на металле. Циклы намокания и высыхания создают идеальные условия для электрохимической коррозии.
Агрессивные вещества: хлор, коагулянты, H₂S
Хлор и хлорсодержащие реагенты формируют окислительную среду. Сероводород в канализационных стоках вызывает кислотную коррозию. Коагулянты (соли алюминия, железа) дополнительно ускоряют коррозионные процессы технологического оборудования.
Газовая и биокоррозия
В надводном пространстве скапливается сероводород, на стенках образуется сероводородная кислота. Биокоррозия: бактерии формируют биоплёнку, под которой развивается питтинг.
Какие элементы оборудования наиболее уязвимы
Несущие фермы и мосты отстойников
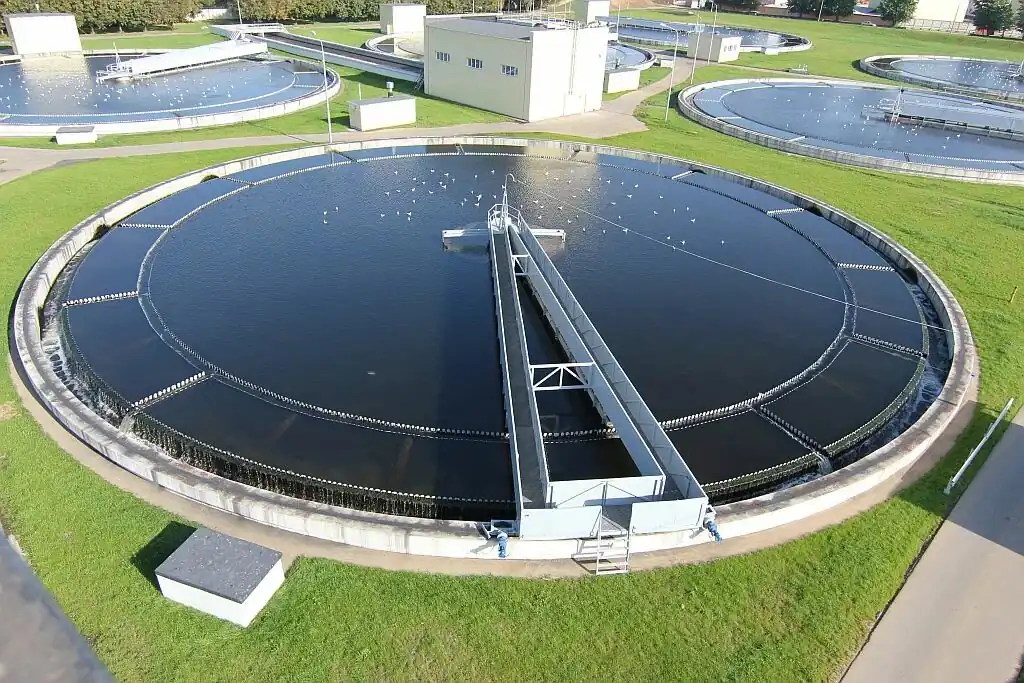
Металлические подвижные фермы и подвижные мосты радиальных отстойников находятся под постоянным воздействием паров, брызг и агрессивных газов (сероводород, аммиак). Коррозия активно развивается в узлах соединений, фасонных элементах и в местах постоянного накопления влаги.
Сварные швы и соединения
Сварные швы — зона термического влияния с изменённой структурой стали, что приводит к ускоренной коррозии. Напряжения в сварных соединениях способствуют коррозионному растрескиванию. Фланцевые и болтовые соединения подвержены щелевой коррозии.
Труднодоступные зоны
Обратные стороны элементов фермы, узлы крепления илоскребного оборудования, места примыкания металлоконструкций к бетону центральной опоры и бортов. Эти участки недоступны для регулярного осмотра и обслуживания, поэтому коррозия развивается скрыто.
Основные методы защиты оборудования от коррозии
Лакокрасочные покрытия
Эпоксидные и полиуретановые системы (цена — преимущество).
Ограничения для очистных: слабая адгезия во влажной среде, растрескивание на сварных швах, необходимость полного отверждения до контакта с водой.
Цинкование (горячее и холодное)
Горячее цинкование: термоудар, необходимость демонтажа оборудования, невозможность обработки на месте.
Холодное цинкование: отличие по содержанию цинка, механизм защиты — барьерный, а не протекторный.
Цинкирование
Технология цинкирования составом Zinker: 96% стабилизированного цинка, механизм протекторной защиты, адгезия к стали 1 балл по ГОСТ 15140-78, нанесение без нагрева.
Ключевое преимущество для очистных: при повреждении покрытия оборудования цинк продолжает защищать сталь электрохимически. Получаемое защитное покрытие — цинкерный слой. Стабильная субдисперсионная Zn-Fe зона на поверхности металла.
Свойства цинкерного покрытия: сохраняет функцию поверхностной самоконсервации и самовосстановления в течение всего срока службы, обладает свойством межслойной диффузии, отличается достаточной стойкостью к абразивному воздействию, наносится даже зимой при температуре от -35°C, UV-стабильно, имеет благородный серый цвет.
Подробнее о технологии цинкирования можете прочитать в специальном материале.
Катодная защита
Принцип: внешний ток или протектор.
Преимущества: защита под водой.
Ограничения: сложность, высокая стоимость, не работает в надводной зоне, требует обслуживания.
Комбинированные системы
Сочетание ЛКМ + катодная защита.
Преимущества: повышенный срок службы.
Недостатки: удорожание, сложность расчёта.
Сравнение методов защиты
|
Метод защиты |
Срок службы в среде очистных |
Стойкость к хлору/H₂S |
Нанесение без демонтажа |
Ремонтопригодность |
|---|---|---|---|---|
|
Лакокрасочное покрытие (эпоксидное) |
3–7 лет (требует перекраски) |
Низкая (разрушается) |
Да |
Низкая — полная перекраска |
|
Горячее цинкование |
20–30 лет |
Высокая |
Нет (демонтаж обязателен) |
Низкая — повторное погружение |
|
Цинкирование (Zinker) |
не менее 25 лет |
Высокая |
Да |
Высокая — локальное восстановление |
|
Катодная защита |
10–20 лет (зависит от обслуживания) |
Средняя |
Нет (требуется монтаж системы) |
Низкая — сложное обслуживание |
Почему для водоочистного оборудования выбрали цинкирование
- Протекторная защита — при повреждении покрытия сталь остаётся под защитой (в отличие от ЛКМ, где царапина приводит к ускоренной коррозии стали под плёнкой). Образуется устойчивая гальваническая пара Fe-Zn, в которой цинк выступает в роли анода и защищает чёрный металл электрохимическим способом.
- Устойчивость к хлору и H₂S — цинковый слой химически стабилен в среде очистных.
- Нанесение без демонтажа — фермы обрабатываются на месте.
Принцип протекторной защиты
Цинк — анод, сталь — катод. Цинк жертвует собой, защищая сталь. В отличие от барьерной защиты ЛКМ, где царапина ведёт к коррозии стали под плёнкой.
Отличие от лакокрасочных систем
|
Характеристика |
Цинкирование (Zinker) |
Эпоксидные ЛКМ |
|---|---|---|
|
Механизм защиты |
Протекторный (электрохимический) |
Барьерный |
|
Адгезия к стали во влажной среде |
1 балл по ГОСТ 15140-78 |
Низкая — требуется идеальная подготовка |
|
Поведение на сварных швах |
Защищает сварные швы благодаря текучести состава |
Растрескивание из-за напряжений |
|
Срок службы в среде очистных |
не менее 25 лет |
3–7 лет |
Используемый состав Zinker и его характеристики
Цинкирующий состав Zinker (промышленное применение). Содержание цинка: 96% активного стабилизированного цинка чистотой 99,995% в сухом остатке. Полимерная основа, растворитель.
- Адгезия к стали — 1 балл по методу решётчатых надрезов (ГОСТ 15140-78).
- Температура нанесения — от -35°C до +50°C.
- Расход — 250 г/м² при толщине 40 мкм.
- Время высыхания — до степени 3 (ГОСТ 19007-73) не более 30 минут при +20°C.
- Толщина сухой плёнки — 40–60 мкм.
- Время выдержки между слоями — 10–40 минут.
Технология выполнения работ (кейс)
Подготовка поверхности
Подготовка металла под окраску производилась механическим способом (карцевание) с последующим обезжириванием.
Нанесение покрытия
Способ: безвоздушное распыление для больших поверхностей оборудования, валик и кисть для труднодоступных зон и сварных швов. Первый слой: толщина мокрого слоя 100–120 мкм. Межслойная сушка: 30–60 минут при температуре объекта. Второй слой. Суммарная толщина сухой плёнки: 80–120 мкм для агрессивной среды очистных.
Контроль качества
- Контроль подготовки поверхности: визуальный осмотр, скоч-тест.
- Контроль толщины мокрого слоя: гребёнка.
- Контроль сухой плёнки: магнитный толщиномер.
- Контроль сплошности: электроискровой (высоковольтный) дефектоскоп.
- Проверка подлинности состава через систему DAT (каждая упаковочная единица содержит уникальный шифр под защитным слоем).
Результат и срок службы
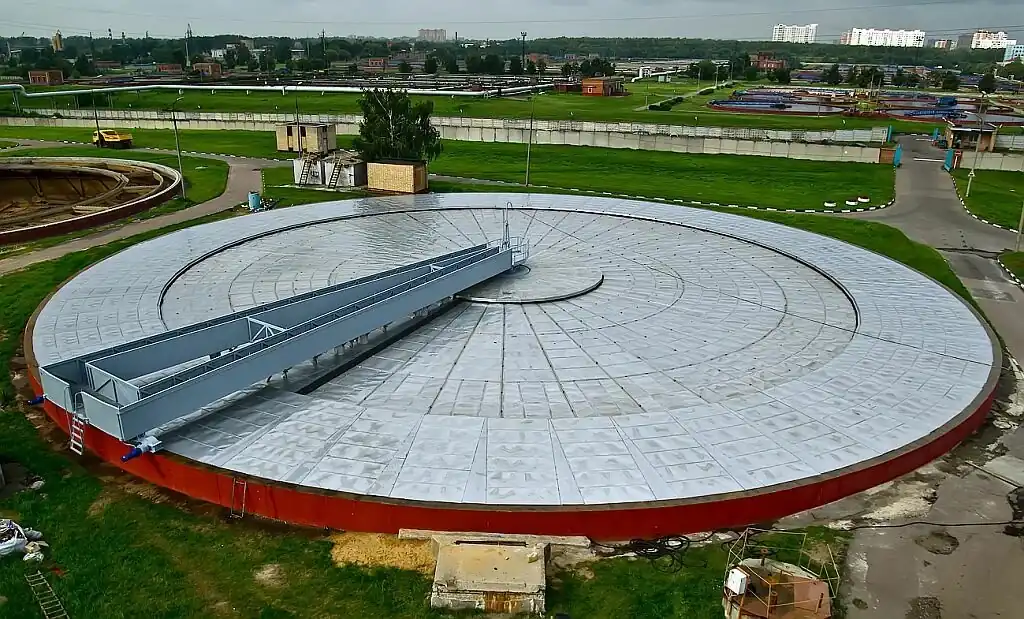
Результат: Курьяновские очистные сооружения обработаны в 2017 г. В ходе эксплуатации изготовленного нами оборудования при очередном контрольном осмотре, на поверхности защитного покрытия следов коррозии не обнаружено. Так же не обнаружено следов подпленочной коррозии, что свидетельствует об эффективности защитного покрытия.
Прогноз срока службы: не менее 25 лет в условиях очистных (по данным ускоренных климатических испытаний: система выдержала 225 циклов испытаний по методу 6 ГОСТ 9.401-91 с сохранением защитных свойств до балла А30 по ГОСТ 9.407-2015).
Безопасность и соответствие нормам
Паспорт безопасности на состав Zinker, сертификат соответствия, протоколы испытаний (соляной туман, адгезия, водная среда). С 23 мая 2020 года вступило в силу Изменение № 2 к СП 28.13330.2017 «СНиП 2.03.11-85 Защита строительных конструкций от коррозии», где технология Цинкирования рекомендована в качестве одного из способов защиты от коррозии несущих конструкций из углеродистой и низколегированной стали.
Также внесены изменения в разделы, касающиеся защиты монтажных сварных швов и соединений, где технология Цинкирования также рекомендована к использованию.
С полным пакетом документов можете ознакомиться в разделе “Сертификаты и заключения” на сайте. Документация достаточна для включения в проект и прохождения экспертизы.
Заключение
Цинкирование составом Zinker — решение для защиты технологического оборудования очистных сооружений.
Ключевые преимущества: протекторный механизм защиты, устойчивость к хлору и H₂S, нанесение без демонтажа, прогнозируемый срок службы не менее 25 лет.
Получите консультацию нашего технолога — оставьте заявку на обратный звонок на сайте.
Смотреть похожие кейсы можно на странице нашего сайта в разделе “Кейсы”.


